

A műanyag szerszámok befecskendező rendszerének kialakítása
Hagyjon üzenetet
A műanyag szerszámok befecskendező rendszerének kialakítása 
Kör alakú futóval.
A futószakasz átmérője legalább 1 mm-rel nagyobb, mint a kapu területén a termék vastagsága.
A fő futó átmérőjének legalább 20% -kal nagyobbnak kell lennie, mint legalább a másodlagos futó átmérőjének.
A több üregű szerszámcsatorna mérlegének terveznie kell
A közös futó legalább 400 # csiszolópapírral; Legalább 600 # csiszolópapír csiszolással legalább a tükörfényesítő termékhez.
A fröccsöntő szelep végén csigának és szellőzésnek kell lennie.
A következő trapéz futómű követelményei:

A rugók és a kapuk ellátják azt a funkciót, hogy a műanyag olvadékot a befecskendező egység fúvókájából az egyes üregekbe továbbítsák. Noha igaz, hogy újra felhasználhatók regrind formájában, jelenléte mindazonáltal a fröccsöntő gép teljesítményének csökkenését jelenti, mivel ezeket a hordóban meg kell plasztikálni. Kisebb alkatrészek esetén shot a tényleges lövés tömegének legalább 50% -át tehetik ki. 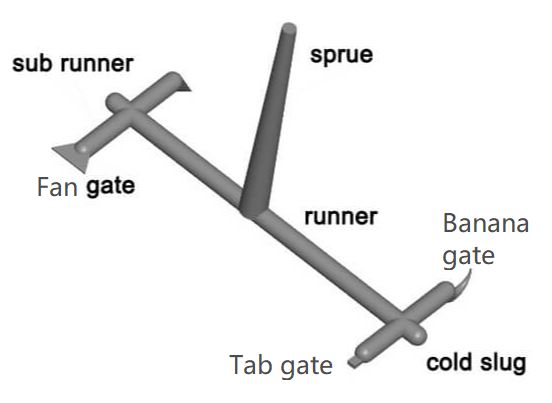
A) Felszíni futó és kapu tervezési szabványok
1) A Deep Mold nem határozza meg a futó vagy a kapu méretét / konfigurációját részleges 3D rajz és alkatrész felületkezelési kérelmek nélkül. A bonyolult műanyag alkatrészekhez penészáram elemzést készítünk, amelyet jó hírű forrás végez, és szoros dokumentált kommunikációt folytatunk az Ügyféllel. Ha az öntőformátumot nem egyértelműen dokumentálják és a Deep Mold beleegyezik, az Ügyfél meghatározza a futócső méretét és konfigurációját, és felelős az alkatrészgyártási ciklusidőért.
2) A trapéz futóműveket részesítik előnyben a megmunkálás és a tervezés megkönnyítése miatt. A teljes körű futók elfogadhatók és általánosak, és bizonyos anyagtípusokhoz szükségesek. Minden futókereszteződéshez hozzá kell adni sugarakat az áramlás irányához, és hidegcsapokkal kell rendelkezni minden egyes kereszteződésnél.
3) Az élkapu kivitelének „kettős véső” típusúnak kell lennie, amely könnyen leszerelhető az alkatrészről. A szélső kapu tervezési útmutatásait lásd az S3-2 rajzon.
4) A ventilátorkapukat általában arra használják, hogy elősegítsék a részek vetülését vagy fenntartják a laposságot. A ventilátorkapu tervezési útmutatásait lásd az S3-3 rajzon.
5) Az alkapuk kialakítása változó, és ezeket külön-külön kell kezelni. Az alsó kapu tervezési útmutatásait lásd az S3-4 rajzon.
6) Az alagút („kesudió”) kapuk csak meghatározott anyagtípusokkal használhatók. Lásd az S3-5 rajzot a „kesudió” kapu tervezési útmutatásaihoz.
7) A futó lezáró betétjei DME “MRS” típusúak lesznek. Ha a DME “MRS” típus nem használható, olvassa el az S5-6 rajzot az alternatív egyedi kialakításhoz.
B) Hot Runner tervezési útmutató
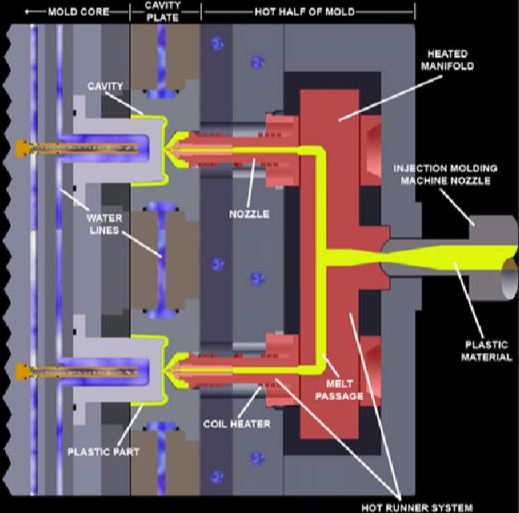
1) Az Ügyfél megjelöli a Hot Runner szállítóját. A Husky, az Incoe, a Mold Masters, a DME és a Synventive az előnyben részesített Hot Runner szállítók az UPmoldnál. A fel nem sorolt Hot Runner szállítókat a mérnöki menedzsernek jóvá kell hagynia és az Ügyfélnek meg kell határoznia. A Deep Mold áramlási csatornát, fúvóka típusát vagy kapuja méretét / konfigurációját teszi ki a forró futószállító szállítója által végrehajtott MOLD FLOW ANALÍZIS vagy megbízható forrás révén, és szoros dokumentált kommunikációt folytat az Ügyféllel. Ha az öntőformátumot nem egyértelműen dokumentálják, és az UPmold egyet nem ért egyet azzal, akkor az Ügyfél és a forrócsatorna szállító meghatározza az áramlási csatornát, a fúvóka típusát és a kapu méretét / konfigurációját, és felelős az alkatrészgyártási ciklusidőért.
2) A Hot Runner szállítója által meghatározott összes csatorna- és fúvóka-megmunkálási tűrést a Deep Mold betartja.
3) A fúvóka kút / kapu hőmérsékletének szabályozása kritikus. A vizet a fúvóka kútja / kapuja közelében a lehető legközelebb kell megtervezni anélkül, hogy veszélybe kerülne a környező acél. Vegye figyelembe a vízmellényeket az összes formatervezésben, mivel a forma-idézet ezt lehetővé teszi (lásd az S3-7 rajzot). A kapuval szemben, lehetőleg egy külön hűtőkörön biztosítson egy hűtőlemezt.
4) Azokban az esetekben, amikor a fúvókák tisztításához szükség van az öntőprésbe, a rendszert elválasztó vonallal hozzáférhető SHCS-sel kell megtervezni, hogy szétszereljék a forró futórendszer lemez-szerelvényét, az S3-7 rajz szerint. A vezetőcsapoknak hosszabbnak kell lenniük, mint a fúvókahegyeknek, hogy megvédjék a fúvókahegyeket a „forró fél” összeszerelése / szétszerelésekor.
C) Három tányér futó és a tűs kapu tervezési szabványai 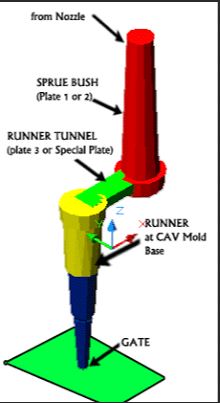
1) DME Három lemezhosszabbító persely kerül felhasználásra.
2) Előnyösek a trapéz futómű konfigurációk. A Deep Mold futó vagy pin-point kapu méretét / konfigurációját a MOLD FLOW ANALÍZIS segítségével, megbízható forrás hajtja végre, és szoros dokumentált kommunikációt folytat az Ügyféllel. Ha az öntőformátumot nem egyértelműen dokumentálják, és az UPmold egyet nem ért azzal, az Ügyfél meghatározza a futócső és a csappont-kapu méretét / konfigurációját, és felelős az alkatrészgyártási ciklusidőért.
3) A tűs kapukat úgy kell megtervezni, hogy a kapuk a kívánt helyre szakadjanak. Kapu behúzásra (gömb alakú sugaras részlet) van szükség az alkatrész felületén hagyott maradék „sárgarépa” megmaradásához. A részleteket lásd az S3-8 rajzon.
4) A szívócsap kialakítása és elhelyezése kritikus jelentőségű, és a kialakítás nagyon függ a műanyag tulajdonságaitól.