

Mi a marási folyamat?
Hagyjon üzenetet
Mi a marási folyamat?
A marás a megmunkálás leggyakoribb formája, anyag-eltávolítási folyamat, amely a nem kívánt anyag levágásával különféle funkciókat hozhat létre az alkatrészen. A marási folyamathoz marógép, munkadarab, szerelvény és marógép szükséges. A munkadarab egy előre formázott anyagból készült darab, amelyet a tartóhoz rögzítenek, és amely önmagában a marógép belsejében lévő platformon van rögzítve. A maró éles fogakkal rendelkező vágószerszám, amelyet a marógépben is rögzítenek és nagy sebességgel forognak. A munkadarabnak a forgó vágóberendezéssel történő betáplálásával az anyag levágódik ebből a munkadarabból kis forgács formájában, hogy létrejöjjön a kívánt alak.

A marást általában olyan alkatrészek előállítására használják, amelyek nem axiálisan szimmetrikusak és sok tulajdonsággal bírnak, például lyukakkal, résekkel, zsebekkel és még háromdimenziós felülettel. Azok a részek, amelyeket teljesen marás közben gyártanak, gyakran tartalmaznak alkatrészeket, amelyeket korlátozott mennyiségben használnak, esetleg prototípusokhoz, például egyedi tervezésű rögzítőelemek vagy tartók. A marás egy másik alkalmazása a szerszámkészítés előállítása más folyamatokhoz. Például a háromdimenziós formákat általában megőröljük. Az őrlést általában másodlagos eljárásként is használják olyan funkciók hozzáadásához vagy finomításához, amelyek más folyamattal készültek. A maró által kínált nagy tűréshatárok és felületkezelés miatt ideális precíziós tulajdonságok hozzáadásához olyan alkatrészekhez, amelyek alap alakja már kialakult.

Felszerelés
A marógépek különféle méretekben és kivitelben találhatók, mégis ugyanazok a fő elemek vannak, amelyek lehetővé teszik a munkadarab három irányba történő mozgatását a szerszámhoz képest. Ezek az alkatrészek a következőket tartalmazzák:
Alap és oszlop - A marógép alapja egyszerűen az a felület, amely a földön ül és támogatja a gépet. Az alaphoz nagy oszlop van csatlakoztatva, amely a többi alkatrészhez csatlakozik.
Asztal - A megmunkálandó munkadarabot az asztalnak nevezett platformra kell felszerelni, amelynek felületén tipikusan "T" alakú rések vannak. A munkadarab rögzíthető egy horonynak nevezett rögzítőelemben, amelyet a T-nyílásokba rögzítünk, vagy a munkadarab közvetlenül ezekbe a nyílásokba rögzíthető. Az asztal biztosítja a munkadarab vízszintes mozgását X irányban azáltal, hogy elcsúszik egy alatta lévõ platformon, amelyet nyeregnek hívnak.
Nyereg - A nyereg olyan platform, amely támogatja az asztalt és lehetővé teszi annak hosszirányú mozgását. A nyereg szintén képes mozgatni és a munkadarab vízszintes mozgását biztosítja Y-irányban azáltal, hogy keresztirányban csúszik egy másik térdnek nevezett peronon.
Térd - A térd az a platform, amely támogatja a nyereget és az asztalot. A legtöbb marógépben, amelyet néha oszlop- és térdmarógépeknek neveznek, a térd biztosítja a munkadarab függőleges mozgását (Z irány). A térd függőlegesen mozoghat az oszlop mentén, így mozgatja a munkadarabot függőlegesen, miközben a maró állandó marad a fölött. Rögzített ágygépeknél azonban a térd rögzítve van, miközben a maró függőlegesen mozog a munkadarab vágása érdekében.
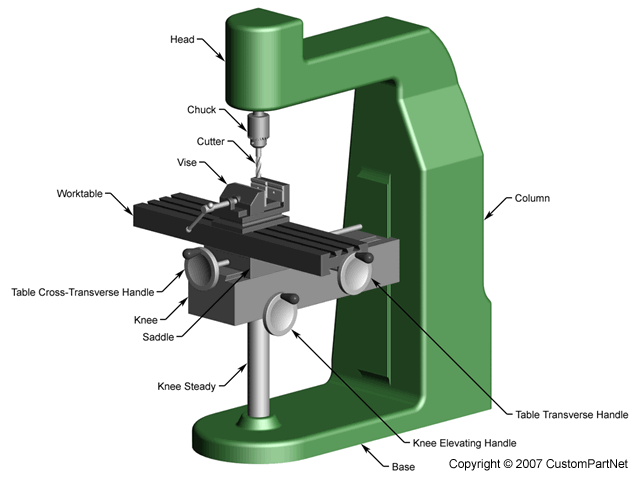
Kézi függőleges marógép
A marógép fenti alkatrészei függőlegesen vagy vízszintesen is orientálhatók, két nagyon különálló marógép kialakításával. A vízszintes marógép egy olyan marógépet használ, amelyet a munkadarab fölött egy vízszintes tengelyre szerelnek, amelyet arbornak hívnak. Ezért a vízszintes marást néha kerti marónak nevezik. Az arborét egyik oldalán egy átmérő tartja, amely az oszlophoz van csatlakoztatva, a másik oldalon az orsó. Az orsót egy motor hajtja meg, és ezért elforgatja az ívet. Marás közben a maró vízszintes tengely mentén forog, és a maró oldala eltávolítja az anyagot a munkadarabból. Ezzel szemben egy függőleges marógép függőlegesen irányítja a marót. A vágószerkezetet egy darab belsejében rögzítik, amelyet úgy hívnak, mint egy foglalat, amelyet ezután rögzítenek a függőlegesen orientált orsóhoz. Az orsó a marófejben található, amely az oszlophoz van rögzítve. A függőleges marógépen végzett marási műveletek eltávolítják az anyagot a maró aljának és oldalának egyaránt.
A marógépeket az alkalmazott vezérlés típusa szerint is besorolhatjuk. A kézi marógép megköveteli a kezelőtől, hogy a marási művelet alatt irányítsa a maró mozgását. A kezelő az asztal, a nyereg és a térd mozgatására szolgáló kézi forgattyúk segítségével beállítja a maró helyzetét. A marógépek számítógépes vezérlésűek is lehetnek, ebben az esetben számítógépes numerikus vezérlésű (CNC) marógépeknek nevezik őket. A CNC-marógépek az előre beprogramozott és nagyon nagy pontosságú parancsok alapján mozgatják a munkadarabot és a darabolót. Az írt programokat gyakran G-kódoknak vagy NC-kódoknak hívják. Számos CNC marógép a szokásos XYZ mozgáson kívül további mozgási tengelyt is tartalmaz. Az orsó és a maró szöge megváltoztatható, lehetővé téve még összetettebb formák marását.
Marószerszám
A maráshoz szükséges szerszám egy éles maró, amelyet az orsó forgat. A vágóhenger hengeres szerszám, éles fogakkal, amelyek külseje körül vannak elhelyezve. A fogak közötti tereket hornyoknak nevezzük, amelyek lehetővé teszik az anyagforgács elmozdulását a munkadarabtól. A fogak egyenesen lehetnek a vágó oldalán, de általában egy spirálba vannak elrendezve. A spirális szög csökkenti a fogak terhelését az erők megosztásával. Ezenkívül a vágó fogainak száma is változik. A nagyobb számú fog jobb felületkezelést biztosít. A marók, amelyek felhasználhatók a maráshoz, nagyon változatosak, így lehetővé teszik a különféle jellemzők kialakulását. Míg ezek a vágógépek nagyban különböznek átmérőn, hosszon és az általuk kialakítandó vágási formájukon belül, tájolásuk alapján is különböznek egymástól, akár vízszintesen, akár függőlegesen használják.
A vízszintes marógépben használt maró fogja a szerszám teljes hossza mentén meghosszabbodik. A szerszám belseje üreges lesz, így felszerelhető a kemencébe. Ennek az alapformanak köszönhetően továbbra is sokféle típusú marógép használható vízszintes maráshoz, ideértve az alább felsorolt.
Sík (spirális) malom
Forma megkönnyebbült malom
Lépcsőzetes malom
Kettős szögű maró
Egy másik, szalmamarás néven ismert művelet vízszintes marógéppel is lehetséges. Az őrlésnek ez a formája a kemencéhez rögzített és egyszerre használt több maró használatát jelenti. A szalmamaróval egyetlen vágással összetett funkciót lehet létrehozni.
Függőleges marógépeknél a marók nagyon eltérő formában vannak. A marófogak a szerszámnak csak egy részét fedik le, míg a fennmaradó hossz sima felület, úgynevezett szár. A szár a vágószelvénynek az a része, amelyet a hüvely belsejében rögzítenek az orsóhoz történő rögzítéshez. Számos függőleges marószerszámot a vágó mindkét oldalának és aljának felhasználásával tervezték. Az alábbiakban felsorolunk néhány általános függőleges vágót.
Lapos végű malom
Gömbvégű malom
Forgács malom
Face mill
Csavar fúró
dörzsár
Koppintson a
A maráshoz használt összes maró különféle anyagokban megtalálható, amelyek meghatározzák a maró tulajdonságait és azokat a munkadarab anyagokat, amelyekhez a legmegfelelőbb. Ezek a tulajdonságok magukban foglalják a maró keménységét, szilárdságát és kopásállóságát. A leggyakrabban használt vágóanyagok a következők:
Nagysebességű acél (HSS)
Karbid
Szénacél
Kobalt nagysebességű acél
A maró anyagát számos tényező alapján választják meg, beleértve a munkadarab anyagát, költségét és a szerszám élettartamát. A szerszám élettartama fontos jellemző, amelyet figyelembe kell venni a vágó kiválasztásakor, mivel ez nagymértékben befolyásolja a gyártási költségeket. A szerszám rövid élettartama nem csak kiegészítő szerszámok megvásárlását igényli, hanem időt is igényel a szerszám cseréjéhez minden alkalommal, amikor túl kopott. A fentebb felsorolt marók gyakran különféle anyaggal vannak bevonva a fogakkal, hogy további kopásállóságot biztosítsanak, ezáltal meghosszabbítva a szerszám élettartamát. A szerszám kopását is csökkentheti, ha egy maró alatt kenőanyagot és / vagy hűtőfolyadékot permetez a maróra és a munkadarabra. Ezt a folyadékot használják a maró hőmérsékletének csökkentésére, amely a marás során meglehetősen felforrósodhat, valamint a maró és a munkadarab közötti felületen a súrlódás csökkentésére, ezáltal meghosszabbítva a szerszám élettartamát. Ezenkívül, ha egy folyadékot permetezés közben porlasztunk, magasabb adagolási sebességek használhatók, javulhat a felületkezelés és az anyagforgács eltolható. A tipikus vágófolyadékok közé tartoznak az ásványi, szintetikus és vízoldható olajok.
anyagok
Az őrlésnél az alapanyag nyers formája egy alapanyag, amelyből a munkadarabokat vágják. Ez a készlet különféle formákban kapható, például lapos lemezek, tömör rudak (téglalap, hengeres, hatszögletű stb.), Üreges csövek (téglalap alakú, hengeres stb.) És alakú gerendák (I-gerendák, L-gerendák, T-gerendák stb.). Néha extrudált vagy meglévő alkatrészeket, például öntvényeket vagy kovácsdarabok is használnak.
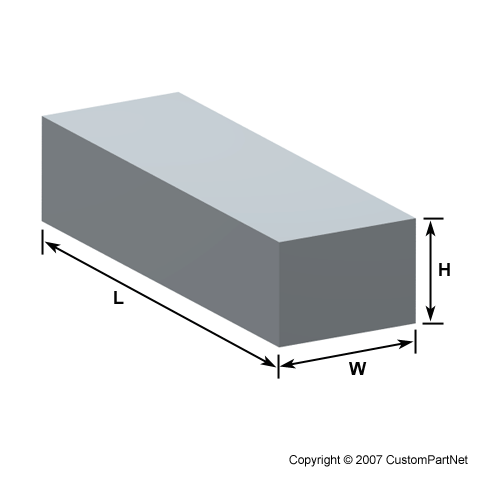 Téglalap alakú rudat |  Téglalap alakú cső | 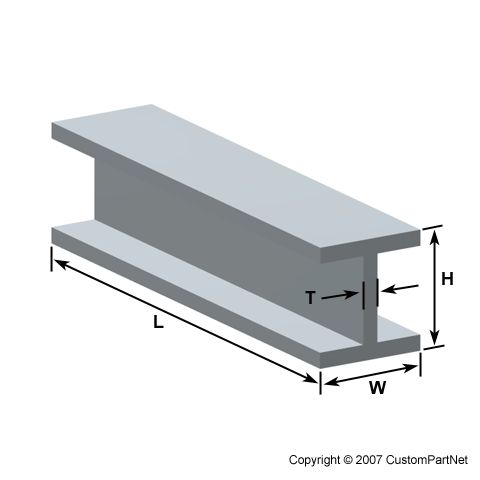 I-gerenda |
Marás különféle alapanyagokon végezhető, beleértve a legtöbb fémet és műanyagot. Az őrlés során használt közönséges anyagok a következők:
Alumínium
Sárgaréz
Magnézium
Nikkel
Acél
Hőálló műanyagok
Titán
Cink
Az anyag kiválasztásakor több tényezőt is figyelembe kell venni, ideértve a költségeket, szilárdságot, kopásállóságot és megmunkálhatóságot. Az anyag megmunkálhatóságát nehéz számszerűsíteni, de azt mondhatjuk, hogy az alábbi jellemzőkkel rendelkezik:
Jó felületkezelést eredményez
Elősegíti a szerszám hosszú élettartamát
Alacsony erő és teljesítmény szükséges maráshoz
Könnyű chipek gyűjtését teszi lehetővé


