

Egyedi műanyag ház fröccsöntés
A DeepMould egyedi műanyag ház fröccsöntést biztosít PA66 anyag felhasználásával, különös tekintettel az összetett nyílásokra, rögzítési lyukakra és oldalsó reteszelő funkciókra. A DFM áttekintése, az oldalirányú szerszámtervezés és a Moldflow elemzés segít az alkatrész geometriájának, a töltési viselkedésnek és az öntőforma lebontási követelményeinek felmérésében a szerszámozás véglegesítése előtt.
- Gyors delievery
- Minőségbiztosítás
- 24/7 Ügyfélszolgálat
Leírás
1. A projekt áttekintése
Ez a projekt aegyedi fröccsöntött műanyag házPOLIMID A SG NATURALE-ből, PA66 fröccsöntő minőségből készül. Az alkatrész széles, sík testtel, egyik végén téglalap alakú nyílással, a kerület mentén rögzítőfuratokkal és az oldalakon kiálló reteszelő elemekkel rendelkezik. Ezek a részletek igényesebbé teszik a házat, mint egy egyszerű nyitott tálcát: a szerszámoknak kell képezniük a nagy felületet, miközben szabályozott kioldást kell biztosítaniuk a nyílásnál és az oldalsó elemeknél.
A projektdokumentáció tartalmazza a tényleges fröccsöntött alkatrészek fényképeit, mag- és üreges szerszámok fényképeit, egy DFM áttekintést, két töltésszimulációs tokot, egy öntőforma összeszerelési fotókészletet, egy hőkezelési vizsgálati jegyzőkönyvet és egy gépi felület rajzát. Az alábbiakban a mellékelt PA66 műszaki adatlapot és az SWG 1.2767 acél hivatkozást használjuk, ahol a tervezés és feldolgozás szempontjából relevánsak. A szállítói adatlapon szereplő értékek a CAE-eredményektől és a mért ellenőrzési jegyzőkönyvektől elkülönítve kerülnek azonosításra.
Ennek az oldalnak az a célja, hogy bemutassa az ilyen geometriájú házhoz kapcsolódó mérnöki döntéseket és a projekthez rendelkezésre álló gyártási információkat. Nem helyettesíti az ellenőrzött rajzot vagy a jóváhagyott formaminősítési jelentést. A méreteket, a gyártási mennyiséget, az üregszámot és a végső ciklusidőt kihagyjuk, mert a mellékelt dokumentumokból nem állapíthatók meg megbízhatóan.

2. Műanyag ház geometriája
• A nagy külső felület a ház domináns látható felülete. A kerületi rögzítőfuratok és a téglalap alakú nyílás felé süllyesztett átmenet szakítják meg. Ezek az átmenetek befolyásolják az elválasztó vonal helyzetét és a nyílás körül szükséges formaacél mennyiségét. A szerszámoknak is reprodukálniuk kell az oldalsó reteszelő jellemzőket anélkül, hogy azok szétszerelés közben károsodnának.
• A nyíláshoz egységes élprofilra és megfelelő acéltámaszra van szükség a környező üregben és magban. Az éles átmenetek, a vékony acélkiemelkedések és a fröccsöntési felület hirtelen változásai potenciális szerszám-karbantartási aggályok. Az alkatrész geometriáját ezért teljes szerelvényként kell ellenőrizni: a formaépítéshez végzett minden beállításnak meg kell őriznie a ház hézagát és kapcsolódását az illeszkedő alkatrészhez.
• A lapos panel régiót fel kell mérni a vastagságeloszlás, a süllyedés, a vetemedés és a helyi feszültségkoncentráció szempontjából. A vizuálisan sík formált felület nem garantálja a méretsimaságot minden formázási körülmény között. A kapu helyzete, a tömítési reakció, a hűtési elrendezés és az anyagzsugorodás egyaránt befolyásolja a kész formát. Itt nincs síksági tűrés vagy falvastagság érték hozzárendelve, mert a mellékelt képek nem adnak ellenőrzött méretspecifikációt.
3.DFM áttekintés: Elválasztó vonal, csúszka és acél állapota
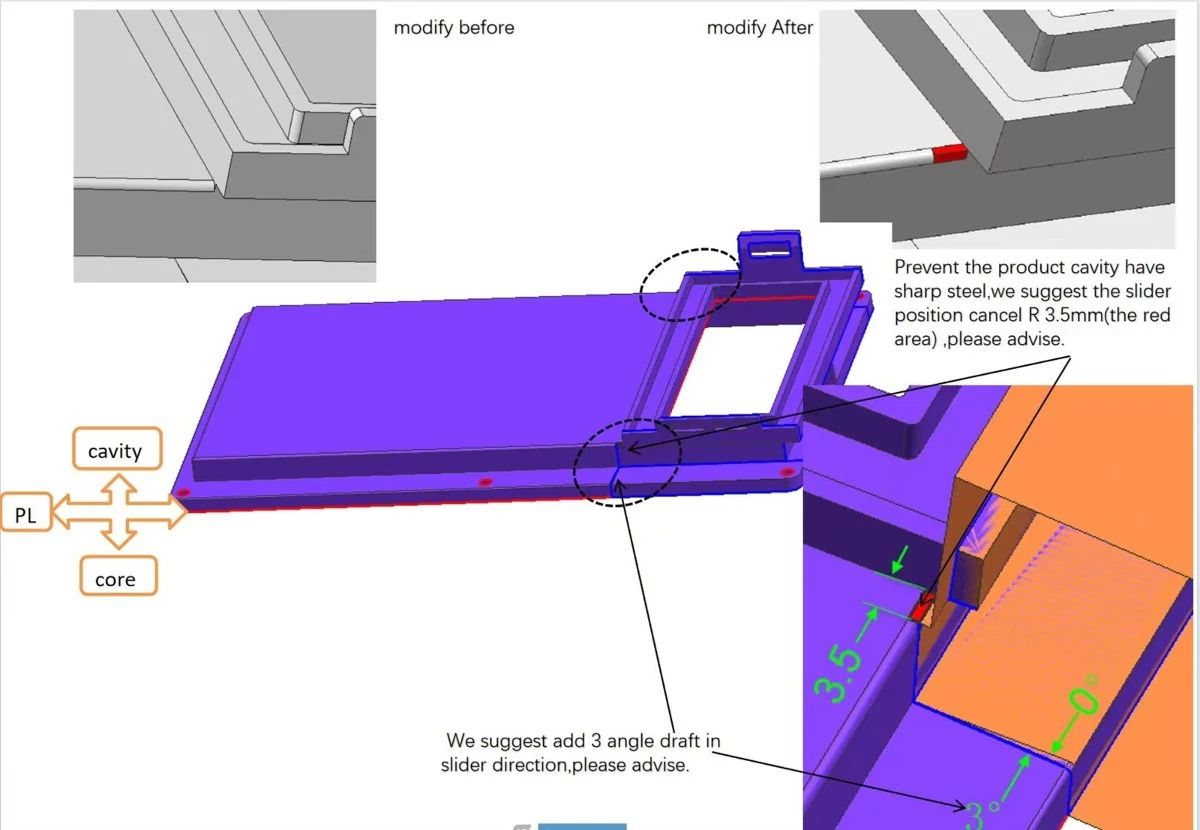
• A DFM rajz azonosítja az üreg és a mag közötti elválási vonalat, és felhívja a figyelmet az oldalirányú működési területre. A javasolt 3 fokos huzatszög a csúszka mozgási irányában látható. Ennek az ajánlásnak az a célja, hogy javítsa az oldalsó elem kioldását, amikor a csúszka visszahúzódik. A szöget az illeszkedő részhez és a funkcionális kapcsolódási hosszhoz képest ellenőrizni kell; a huzat hozzáadása az összeállítás felülvizsgálata nélkül megváltoztathatja a tartást vagy az illeszkedést.
• Ugyanez a felülvizsgálat azonosít egy helyi R3,5 mm-es régiót, amely éles vagy nem kellően alátámasztott acél állapotot hozhat létre. A műszaki megjegyzés a helyi sugár eltávolítását vagy megváltoztatását javasolja a csúszkával kapcsolatos pozícióban. A cél az, hogy csökkentsék a törékeny acél jellemzőit, javítsák a megmunkálási hozzáférést, és csökkentsék a helyi sérülések valószínűségét a gyártás vagy karbantartás során. A rajz egy javasolt módosítást rögzít; ez önmagában nem bizonyítja, hogy az ügyfél jóváhagyta a változtatást, vagy hogy azt a végső eszközben végrehajtották.
• Egy praktikus DFM kiadásnak meg kell erősítenie a jóváhagyott CAD-revíziót, a csúszka mozgási irányát, a minimális záróérintkezőt, a huzatra vonatkozó követelményeket, az elválasztó vonal megjelenését és a méretbeli interfészeket. Ezek az ellenőrzések különösen fontosak a téglalap alakú nyílás környékén, ahol az acél geometriájának kis változásai hatással lehetnek mind az öntött élre, mind a mozgó szerszámelemre.
4. Öntőforma tervezése és oldalirányú felépítése
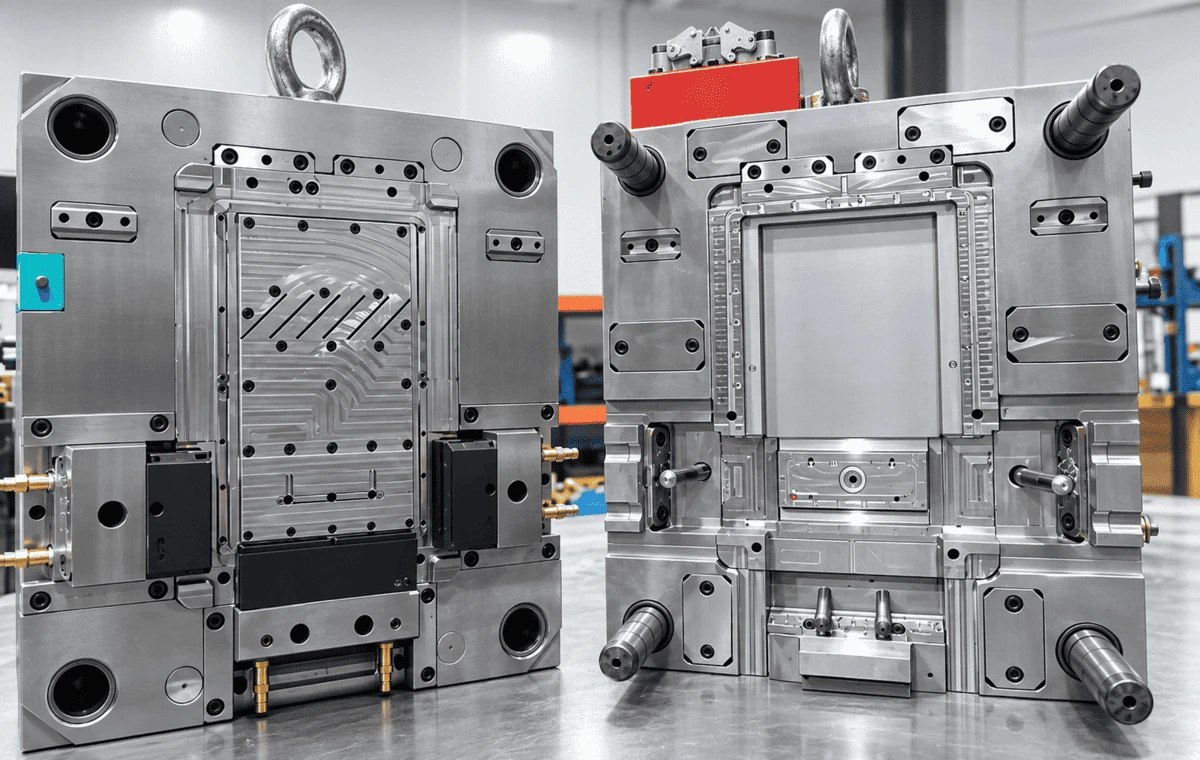
Az öntőforma fényképeken egy komplett szerszámkészlet látható mag- és üregoldallal. Az öntött nyílás körül a szerszám megmunkált acélelemeket használ, amelyeknek igazodniuk kell a forma bezárásakor. A fényképeken a vezetőelemek, a helymeghatározó felületek és a mozgó mechanizmusok láthatók. A szerszámtervnek fenn kell tartania az ismételhető regisztrációt ezen elemek között, miközben elegendő hozzáférést kell hagynia a felszereléshez és a szervizeléshez.
Az oldalirányú működésű funkciók további interfészeket kínálnak az egyenes húzóformákhoz képest. A csúszkának el kell érnie a teljesen zárt helyzetét a befecskendezés előtt, meg kell támasztania az üregnyomás alatt, és eléggé vissza kell húzódnia ahhoz, hogy az öntött elem kitisztuljon. Az elzáró felületek ellenőrzött illesztést igényelnek, mert a túlzott hézag villogást, míg a túlzott interferencia kopást vagy kopást okozhat. A kioldási útvonalnak el kell kerülnie a PA66 házhoz való ráhúzódást is, miután a fő forma kinyílik.
A kilökődést a mellékhatás visszavonásával együtt kell figyelembe venni. A ház széles panelt és számos helyi elemet tartalmaz; az ejektor elrendezésének el kell osztania a kioldó erőt anélkül, hogy azt egy vékony falra vagy a nyílás szélére koncentrálná. A kidobófejek pontos helye nincs feltüntetve a dokumentumokban, ezért az itt tárgyalt megbeszélés a szükséges műszaki ellenőrzésekkel foglalkozik, nem pedig egy bizonyos kilökési szekvencia igénylésével.
Szerszámfotók és hardverek
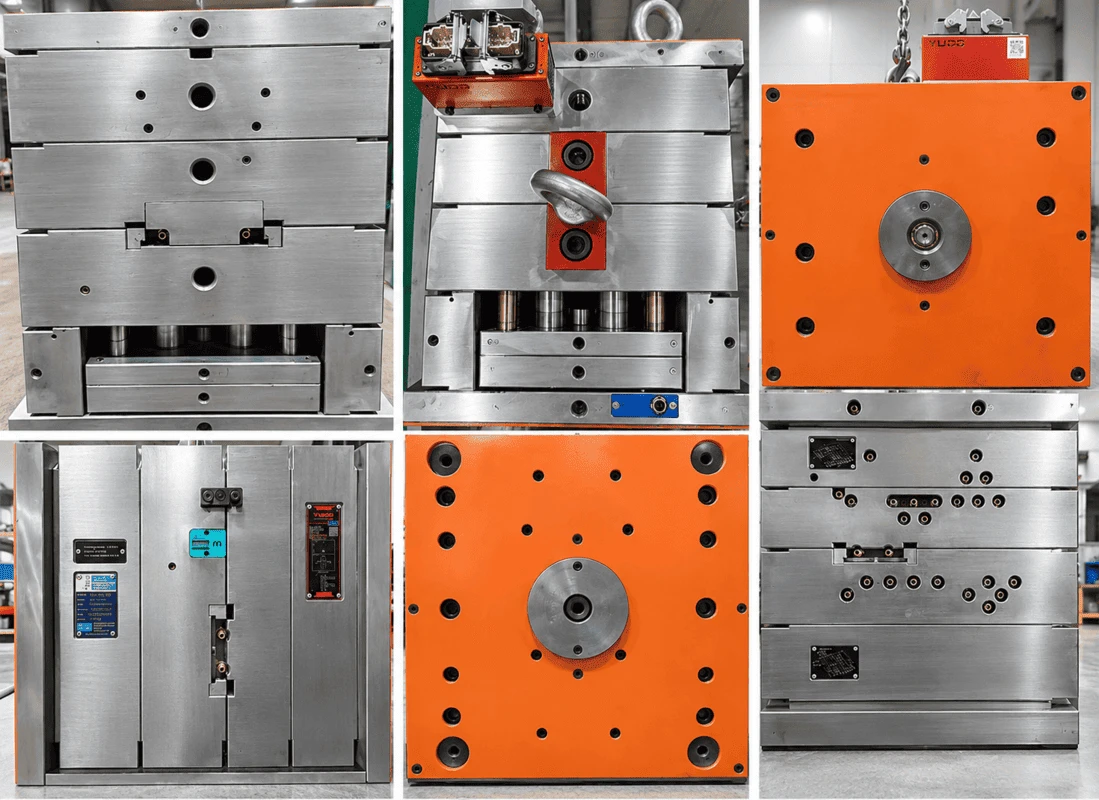
A fotókészlet dokumentálja a külső formalemezeket, a rögzítési felületeket és a YUDO márkájú hot-runnerrel kapcsolatos berendezéseket is. Ezek hasznos referenciák az öntőforma felépítéséhez és összeszereléséhez, de a fényképek önmagukban nem igazolnak visszaigazolt kapuszámot, melegcsatornás áramkör elrendezést vagy gyártási formázási ciklust. Ezeket a részleteket a végleges formatervezésből és a próbafelvételekből kell venni, ha rendelkezésre állnak.
5.Moldflow Review: Flow-front hőmérséklet
Két esetet értékeltek az Autodesk Moldflow Insight segítségével. Az elemzés 280 fokos olvadékhőmérsékletet használ, és az 1. esetnél 281,9 fokos maximális előremenő fronthőmérsékletet, a 2. esetnél pedig 280,5 fokot jelent. A jelentett hőmérséklet-különbség a fő felületen körülbelül 2 fok, és a mellékelt összefoglaló az előremenő front hőmérsékleti állapotát elfogadhatónak jelöli. Ezek a számok a modellezett töltési viselkedést írják le, nem pedig a futó szerszámban lévő olvadék közvetlen mérését.
A hőmérsékleti térkép azért hasznos, mert a háznak nagy síkfelülete és keretszerű nyílása van. Az áramlásnak a nyílás körül és a szakaszon történő változtatásokon keresztül kell haladnia. Az előremenő hőmérséklet helyi különbségei befolyásolhatják a töltési egyensúlyt és a kötött vagy hegesztési területek helyzetét. A közel egyenletes fronthőmérséklet hasznos, de a teljes szimulációs eredmények és az alkatrész-követelmények alapján kell értékelni, nem pedig önálló jóváhagyásként kezelni.

6.Moldflow felülvizsgálata: V/P átkapcsolási nyomás
A mellékelt szimuláció a V/P átkapcsoláskor 65,16 MPa nyomást jelent az 1. esetnél és 60,39 MPa nyomást a 2. esetnél. A 2. eset ezért 4,77 MPa-al alacsonyabb modellezett átkapcsolási nyomást mutat az elemzéshez használt körülmények között. A dokumentum felsorolja a forrócsatorna nyomásveszteségét is, 24 MPa és 10 MPa mindkét esetben. Ezek az eredmények arra utalnak, hogy az alternatív elrendezés megváltoztatja a nyomásigényt a töltőrendszerben.
|
Szimulációs kimenet |
1. eset / 2. eset |
|
Maximális előremenő hőmérséklet |
281,9 fok / 280,5 fok |
|
Nyomás V/P átkapcsolásnál |
65,16 MPa / 60,39 MPa |
A forrócsatorna nyomásesése 24 MPa / 10 MPa
|
Az olvadékhőmérséklet elemzése |
280 fok / 280 fok |
A 2. esetben az alacsonyabb előre jelzett nyomás a kapu és a futómű értékelése szempontjából releváns, de a legjobb konfigurációt nem lehet egyedül a nyomásból kiválasztani. A szerszám kialakításának lefagyása előtt felül kell vizsgálni a kapu maradványainak helyét, a kozmetikai követelményeket, a hegesztési vonal helyzetét, a levegő beszorulását, a tömörítési viselkedést és a méretstabilitást. A mellékelt kép nem mutatja az összes downstream elemzést, így nincs alátámasztatlan állítás a vetemedésről, a zsugorodás eloszlásáról vagy a végső kapu jóváhagyásáról.
A gyártás validálásához a CAE-feltevéseket össze kell hasonlítani a tényleges anyagszárítással, az olvadék hőmérsékletével, a forma hőmérsékletével, a töltési idővel, a befecskendezési nyomással és a mért alkatrészméretekkel. A szimulált és a megfigyelt töltési minta közötti eltérés a folyamat feltételeiben, az anyag viselkedésében vagy a szerszám geometriájában mutatkozó különbségekre utalhat.
7.PA66 Anyagkiválasztás és folyamat ablak
A projekt megerősített gyanta a POLIMID A SG NATURALE, szabványos viszkozitású PA66 fröccsöntési minőség. A mellékelt gyártói adatlap szerint sűrűsége 1,14 g/cm³, olvadáspontja 260 fok, tipikus átlagos penészzsugorodása 1,4-1,8%. Ugyanez a lemez 85 MPa folyási szilárdságot és 3000 MPa szakítószilárdságot ad. Ezek az értékek az osztályzat referenciatulajdonságai; ezek nem ezen a házon végzett szakítóvizsgálatok eredményei.
|
PA66 beszállítói ingatlan |
Tipikus vagy ajánlott érték |
|
Sűrűség |
1,14 g/cm³ |
|
Olvadáspont |
260 fok |
|
Átlagos penészzsugorodás |
1.4–1.8% |
|
Szakítószilárdság hozamnál |
85 MPa |
|
Szakító modulus |
3,000 MPa |
|
Szárítási ajánlás |
Legalább 3 óra 90-100 fokon |
|
Olvadási hőmérséklet ajánlás |
260-285 fok |
|
Forma hőmérsékleti ajánlás |
70-90 fok |
A PA66 feldolgozás nedvességszabályozást igényel. A beszállító legalább három órás szárítást javasol 90-100 fokon a formázás előtt. Az ajánlott olvadási hőmérséklet tartomány 260-285 fok, a formahőmérséklet tartomány 70-90 fok. Ezek a folyamatfejlesztés kiindulópontjai, nem pedig a lefényképezett alkatrészek gyártásához használt pontos gépbeállítások feljegyzése. A tényleges beállítások a gép teljesítményétől, a csatorna konfigurációjától, az alkatrész vastagságától és a töltési reakciótól függenek.
Az üregméret kialakítása során figyelembe kell venni a szállítói zsugorodási tartományt, de egyetlen százalék nem írja le megbízhatóan a nyílásokkal, bordákkal és oldalsó jellemzőkkel rendelkező ház minden irányát. A tömítési nyomás, a helyi falvastagság és a hűtési különbségek egyenetlen méretváltozásokat idézhetnek elő. A helyes megközelítés az öntött minták és a jóváhagyott rajz összehasonlítása, az eltérések jellemzők szerinti áttekintése és a folyamatfeltételek vagy a szerszámok módosítása csak az ok azonosítása után.
Az anyag adatlapja azt is kimondja, hogy külön engedély nélkül nem szabad élelmiszer- vagy gyógyászati felhasználást feltételezni. Erre a lakásra nem nyújtottak be ilyen kérelmet. Hasonlóképpen, az anyagadatok önmagukban nem határozzák meg a kész alkatrész lángbesorolását, a vegyszerállósági követelményt vagy a hosszú távú teljesítményt az ügyfél végfelhasználói környezetében.
8.Acél referencia és hőkezelési ellenőrzés
A projekt tartalmaz egy műszaki lapot az SWG 1.2767 formaacélhoz. Ez a hivatkozás használható az acél általános tulajdonságainak és a tervezett szerszámanyag áttekintésére. Egy külön hőkezelési jegyzőkönyv az ellenőrzött munkadarabokat 2343-as, nem pedig 1.2767-es minőségben azonosítja. A két dokumentumot ezért nem szabad egy anyagtanúsítványba egyesíteni, vagy nem szabad felhasználni arra az állításra, hogy a mért keménység minden 1.2767-es komponensre vonatkozik a szerszámban.

A két ellenőrzött munkadarab esetében a hőkezelési jegyzőkönyv HRC 50–52 értéket ad meg, és a HRC 50,4–51,6 tartományban mért keménységi értékeket rögzít, elfogadhatónak jelölve a jegyzőkönyvben. A vizsgált tételeknél körülbelül 0,1 mm-es deformációt is rögzít. Ezek a jelentésben azonosított munkadarabok eredményei, nem pedig univerzális formaelfogadási nyilatkozat. Az anyagok nyomon követhetőségének minden tanúsítványt és ellenőrzési jegyzőkönyvet össze kell kapcsolnia a megfelelő összetevőkkel.
9. Gépi felület és öntőforma beszerelése
A gépfelület rajza egy KraussMaffei KM150 C1, 150 tonnás fröccsöntő gépet azonosít. Ez egy 500 x 500 mm-es kötőrúd-távolságot, egy fúvóka interfészt és a kilökéssel kapcsolatos csatlakozási részleteket mutatja. A rajz egy gépkompatibilitási referencia. Ez nem bizonyítja, hogy ennek a háznak az összes próbáját vagy gyártási sorozatát pontosan ezen a nyomdagépen fejezték be.
A forma beszerelése előtt ellenőrizni kell a szerelőlap elrendezését, a rögzítőgyűrűt, a fúvóka kinyúlását, a forma magasságát, a nyitási löketet és a kilökési felületet a préselés ellen. Az interfész rajza minimum 300 mm-es formamagasság-referenciát és 900 mm-es maximális nappali fényreferenciát mutat. A tényleges formaméreteket és emelési súlyt a szerszám végleges dokumentációjából kell megerősíteni a beszerelés előtt.
A szerszámot a hűtési és melegcsatornás csatlakozások, a csúszkák biztonságos mozgatása, a befogási távolság és a szervizpontokhoz való hozzáférés szempontjából is felül kell vizsgálni. A tárgyalás előtti ellenőrző lista előnyösebb, mint a gép űrtartalmára hagyatkozni. Az űrtartalom a kompatibilitásnak csak egy szempontját igazolja; a formanyílás, a befecskendezési kapacitás, a kötőrúd hézaga és a segédrendszerek egyaránt korlátozóak lehetnek.

10. Szerszám próba, ellenőrzés és gyártásellenőrzés
Ennek a háznak az első gyakorlati kísérlete során stabil töltőablakot kell létrehozni, mielőtt a méretkorrekciókat fontolóra veszik. A csapatnak ellenőriznie kell a teljes kitöltést a téglalap alakú nyílás körül, a látható hegesztési vagy kötési területeket, a villogást az elválasztó vonalnál és a csúszkák elzáróit, valamint az oldalsó reteszelő elemek kioldását. A széles panel állapotát felül kell vizsgálni a süllyedés, a torzulás és a kezelési nyomok szempontjából.
Az ellenőrzésnek az ügyfél által jóváhagyott rajzot kell követnie. Az elsőbbségi jellemzők közé tartozik valószínűleg a rögzítési furatok helye, a nyílás méretei, a teljes burkolat, a helyi illeszkedési felületek és a reteszelő elemek geometriája. Ez egy ajánlott vizsgálati fókusz a látható geometria alapján; ez nem jelenti azt az állítást, hogy ezeknek a jellemzőknek különös tűrése van, vagy hogy mindegyikükről vizsgálati jelentést adtak ki.
Ha méretbeli problémát talál, a vizsgálatnak különbséget kell tennie a szerszámgeometria és a folyamatválasz között. A csomagolás vagy a hűtés megváltoztatása javíthatja az egyik területet, míg egy másik jellemzőt a tűréshatáron kívülre helyez.
A méretmintákat ezért dokumentált és megismételhető eljárással kell mérni. Jóváhagyott mintákra, felülvizsgálat által ellenőrzött CAD-adatokra és egyértelmű elfogadási kritériumokra van szükség a sorozatgyártás előtt.
11. Egyedi házszerszámok és fröccsöntési kérdések
Egy hasonló műanyag ház esetében a Deep Mold felülvizsgálhatja a CAD geometriát, a szerszámozási megközelítést ésfröccsöntéskövetelményeknek. A kezdeti felülvizsgálatnak ki kell terjednie az anyagminőségre, a tervezett rendelési mennyiségre, a funkcionális interfészekre, a kozmetikai felületekre, a mérettűrésekre és a kapu helyzetére vagy a kidobó jeleire vonatkozó korlátozásokra. A 3D STEP modell és az ellenőrzött 2D rajz az előnyben részesített kiindulási dokumentumok.
Ahol oldalsó zárak vagy alámetszések vannak, a DFM felülvizsgálatának meg kell határoznia a javasolt elválasztási vonalat, a csúszka irányát, a huzatot és az elzárási feltételeket a formatervezés véglegesítése előtt. Ahol a geometria kitöltési kockázatot jelent, a Moldflow elemzés támogathatja a kapu vagy a futópálya alternatíváinak összehasonlítását. Az eredményül kapott ajánlásokat meg kell erősíteni az ügyféllel, mielőtt a végső szerszámváltozatot kiadják.
Kapcsolódó oldalak és mérnöki megkeresés
Műanyag fröccsöntési szolgáltatások – Mélypenész
Fröccsöntő szerszámgyártás és vállalati lehetőségek - Mélyöntőforma
Küldje el a CAD-modellt, a rajzot, a PA66-os vagy alternatív gyantaspecifikációt és a várható mennyiségeket, hogy kérjen forma- és formafelülvizsgálatot.
Népszerű tags: Egyedi műanyag ház fröccsöntés, egyedi műanyag ház, PA66 fröccsöntés, műanyag ház forma, fröccsöntési forma
A szálláslekérdezés elküldése
Akár ez is tetszhet


